AISI 4140 Hålsmide: Materialspecifikationer för industriella tillämpningar
AISI 4140 Hålsmide: Materialspecifikationer för industriella tillämpningar
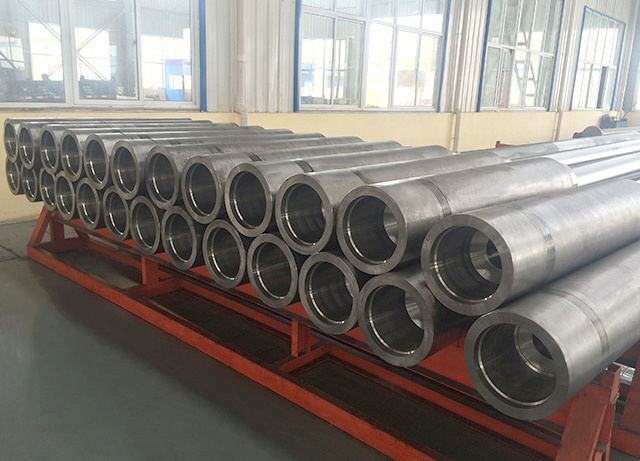
Ett ihåligt smide har ett tillverkningskrav som ett massivt stånggods inte har: det inre hålet spelar lika stor roll som den yttre profilen. Väggtjocklek, håldimensioner och förhållandet mellan inner- och ytterytor måste alla beaktas när komponenten bearbetas till sin slutliga storlek.
Henan Zhongyuan Heavy Forging Co., Ltd. (HHF) erbjuder ihåliga smidesstycken för industriella tillämpningar, med AISI 4140 listat bland de tillgängliga materialalternativen. Sorten specificeras vanligtvis för komponenter som kräver en kombination av styrka och seghet, även om egenskaperna hos den färdiga delen beror på dess bearbetningsväg och leveransförhållande.
Den kemiska sammansättningen som levereras för HHF:s ihåliga rör inkluderar 0,38–0,44 % kol, 0,80–1,10 % krom och 0,15–0,25 % molybden. Mangan är specificerad till 0,75–1,00 %, medan kisel varierar från 0,15 % till 0,35 %. De angivna gränserna täcker även fosfor under 0,020 %, svavel under 0,030 % och väte under 2 ppm. Andra element, inklusive nickel, koppar och aluminium, kontrolleras inom de intervall som anges i produktspecifikationen.
För en köpare fastställer dessa siffror den kemiska sammansättning som ska kontrolleras mot de överenskomna materialkraven. De avgör inte i sig själva om ett ihåligt smide är lämpligt för en viss maskin. Mått, väggtjocklek, värmebehandlingsförhållanden och de mekaniska egenskaper som krävs för tillämpningen måste alla beaktas tillsammans.
HHF:s publicerade mekaniska data anger en minsta draghållfasthet på 1 080 MPa och en minsta sträckgräns på 930 MPa. Den angivna minsta förlängningen är 12 %, areaminskningen är 45 % och Charpy-slagsegheten är 63 J. Hårdheten är specificerad till högst 229 HB.
Dessa värden ger ingenjörsteam en grund för att granska det föreslagna materialet, men leveransvillkoret bör bekräftas innan de används för design- eller godkännandeändamål. Om ett projekt kräver en viss testmetod, provorientering eller inspektionsstandard bör dessa detaljer inkluderas i det tekniska avtalet snarare än att lämnas underförstådda.
Hålprofilen medför ytterligare en uppsättning överväganden under produktionen. Den erforderliga borrdiametern och väggtjockleken måste bibehållas vid sidan av yttermåtten, och tillräcklig bearbetningsmån måste fastställas för den färdiga komponenten. Beroende på ritningen kan inspektionen även behöva beakta inre ytbeskaffenhet, dimensionell konsistens och de specificerade materialegenskaperna.
HHFs tillverkningsverksamhet omfattar smide, värmebehandling, bearbetning, petroleumutrustning och omsmältning av elektroslagg. Företaget har även ett fysikaliskt och kemiskt testlaboratorium samt tekniska forskningsanläggningar. Dessa produktions- och testresurser stöder deras bredare arbete inom stora precisionssmiden.
För kunder som köper in ihåliga smidesstycken i AISI 4140 bör den första diskussionen fastställa ritningen, ytterdiametern, borrdiametern, den totala längden, erforderlig väggtjocklek och materialets leveransvillkor. Mekaniska egenskapskrav, vätegränser och inspektionsdokumentation bör sedan bekräftas mot samma specifikation.
En tydlig överenskommelse kring dessa punkter ger både köparen och tillverkaren en definierad grund för materialval, bearbetning och slutgiltigt godkännande. För en ihålig komponent är de inre måtten inte en sekundär detalj; de är en del av produktspecifikationen från början.