Tillverkare av specialsmidda ihåliga borrade stänger | Leverantör av legerat stål 4330V, 4145H, 4140 | HHF


- HHF
- Kina
- 2 månader
- 200 st per månad
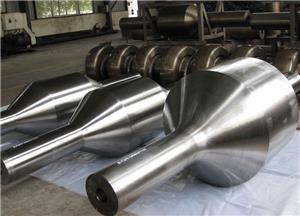
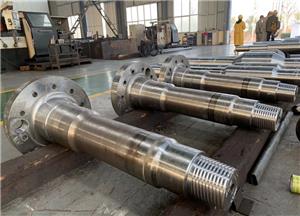
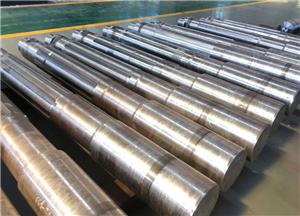
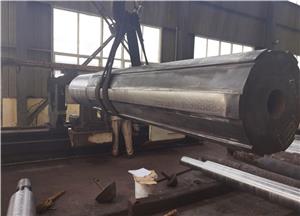
HHF producerar ihåliga borrade stänger i legerat stål av material som 4330V, 4145H, 4140 och 4340 med en draghållfasthet på minst 1033 MPa, vilket är lämpligt för olje- och gasindustrin, tunga maskiner och kraftproduktionssektorn. Fullständig intern kapacitet för värmebehandling och bearbetning är en stor tillgång här.
Tillverkare av specialsmidda ihåliga borrade stänger | Leverantör av legerat stål 4330V, 4145H, 4140 | HHF
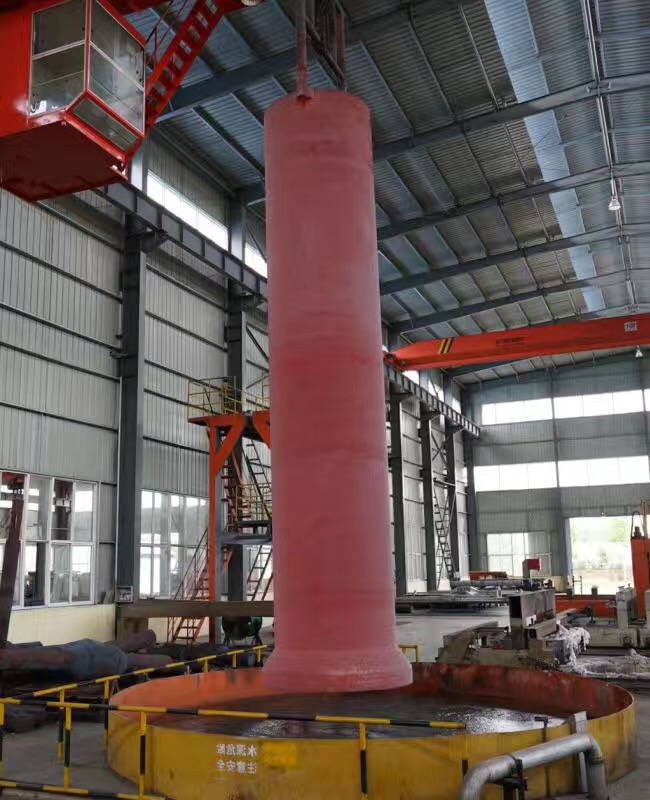
Vårt företag tillverkar smidda ihåliga borrade stänger av legerat stål i kvaliteterna 4330V, 4145H, 4140, 4340 med hjälp av en vertikal produktionskedja (smide, värmebehandling och precisionsbearbetning).
Våra anläggningar har verifierats av ett nationellt klass II-laboratorium. Dessutom stöds vi av följande viktiga internationella kvalitetsstandarder och branschspecifikationer: API Q1, API 7-1, CSSC, ISO 9001:2008, ISO/TS 29001.
Faktorer som orsakar fel hos ihåliga borrade stänger och metoder som antagits av HHF
För det otränade ögat verkar en ihålig borrad stång okomplicerad. En yttre >diameter, en inre >diameter, längden och de specificerade mekaniska egenskaperna. Men alla som har arbetat med sådana stänger i verkliga situationer vet att defekterna vanligtvis inte manifesterar sig genom de uppenbara egenskaperna utan snarare i de mindre synliga aspekterna. Smide som utfördes med ett lågt förhållande tenderar att ha gjutstrukturen kvar i stångens kärna. Den gjutstrukturen kommer inte att avlägsnas helt ens genom värmebehandlingar efter smidningen. Ojämn väggtjocklek leder till olika kylning av de inre och yttre rörytorna under kylning och följaktligen en hårdhetsövergång från ytterväggen till innerväggen. Denna typ av stång införlivas sedan till exempel i borrverktygen som bitar av borrsträngar, hydrauliska ställdon eller som transmissionskomponenter. I värsta fall går den sönder, deformeras eller blir helt sliten.
Kort sagt, vi löser problemet från grunden. Stålstänger pressas under en hydraulisk kraft på 10 000 ton. Detta tryck är tillräckligt för att materialets karbider ska fragmenteras, och det nya materialet konsolideras samtidigt, vilket gör att stålets inre struktur förtätas.
Vår värmebehandlingsprocess utförs med väggtjockleken som utgångspunkt och inte med fasta tider. Detta hjälper oss att säkerställa en minimal och acceptabel hårdhetsskillnad mellan ytter- och innerväggarna hos stålprodukter.
Varje produktionsbatch genomgår en rad fysikaliska och kemiska tester och hårdhetstester i vårt laboratorium av nationell klass II.
Bevispåvisning kan göras på två sätt. Begär inspektionsrapporter från oss, eller ännu bättre, besök vårt laboratorium själv för att bekräfta om vår produktionskapacitet passar era krav på bulkinköp.

Produktfördelar med HHF-hålborrade stänger
Några punkter är värda att beskriva. Först, täckning av sort. 4330V, 4145H, 4140 och 4340 är alla standardalternativ, och var och en passar olika uppsättningar av driftsförhållanden. 4330V balanserar styrka och seghet för borrverktyg med hög belastning. 4145H är det konventionella valet för oljeborrverktyg. 4140 och 4340 används ofta i tunga maskiner och kraftöverföring. Hela operationen hanteras helt på denna anläggning. Smidning, värmebehandling och slutbearbetning sker helt under vår egen kontroll. Alla typer av kylning – olje- och saltbadshärdning – hanteras också internt och det sker ingen outsourcing.
Vi har även våra testprocedurer internt. Vårt eget laboratorium, certifierat för nationell klass II, utför dragprovning, slagprovning (låga temperaturer ända ner till −80 °C), analys av kemisk sammansättning, metallografisk struktur, icke-metallisk inneslutning, gasinnehållsanalys, kornstorleksanalys och dessutom magnetisk induktion och interkristallin korrosionstestning för icke-magnetiska stål. Smidning, värmebehandling och bearbetning, allt utfört på en och samma anläggning, säkerställer dimensions-/prestandaansvar med en enda part istället för att gå från en leverantör till en annan.

Anpassade lösningar för ihålig borrad stång
Användnings- och användningsförhållanden för ihåliga borrade stänger kan variera kraftigt. Stänger avsedda för oljeborrningsutrustning måste utstå högt vridmoment och hög slagstyrka; därför krävs en balans mellan hög hållfasthet och seghet.
Hydrauliska cylinderstänger måste ha en innerborrningsfinish och måttnoggrannhet.
Stänger för mycket tunga drivaxlar måste ha både kärnseghet och ythårdhet. Vårt ingenjörsteam diskuterar materialkvalitet, inner- och ytterdiametrar, väggtjocklek och krav på mekaniska egenskaper med dig, varefter vi rekommenderar lämplig smides- och värmebehandlingsplan. Materialutbudet vi kan välja och erbjuda är brett – bara för att nämna några, men absolut inte begränsat till de listade kvaliteterna.
Kemisk sammansättning (4330V)
| C | Mn | P | S | Och | I | Cr | För | I |
|---|---|---|---|---|---|---|---|---|
| 0,28–0,37 | 0,45–0,65 | ≤0,015 | ≤0,015 | 0,1–0,3 | 2,0–3,0 | 0,80–1,10 | 0,4–0,65 | 0,05–0,15 |
Mekaniska egenskaper (4330V)
| Egendom | Longitudinell (L) | Tvärgående (T) |
|---|---|---|
| Draghållfasthet | ≥1033 MPa | ≥1033 MPa |
| Sträckgräns | ≥964 MPa | ≥964 MPa |
| Förlängning | ≥15% | ≥10,7 % |
| Slagenergi | ≥50J | ≥90J |
| Minskning av area | ≥45% | ≥32% |
Kvalitetskontroll du kan verifiera
Barkvalitet är inte uppfyllandet av ett löfte, utan en samling konkreta resultatindikatorer.
Genom att inneha certifieringar enligt API Q1, API 7-1, CSSC, ISO 9001:2008 och ISO/TS29001 är kvalitetsledningssystemet för stångtillverkning certifierat på den allra högsta nivån.
Vi driver ett omfattande metallurgiskt och fysikalisk-kemiskt laboratorium av klass II och utför tester såsom - Draghållfasthet, Charpy-slagprovning ner till -80°C
Om ert inspektionsteam vill ha labrapporterna innan de beställer, vänligen gör en sådan begäran från vårt säljteam, eller besök testlaboratorierna själva.
Garanti och kundservice
Vi erbjuder en garanti på 12 månader, räknat ner från det datum produkten lämnar vårt lager, på varje HHF-hålborrad stång – det garanterar dig att eventuella material-, smides- och värmebehandlingsfabrikationsfel täcks.
Vår garantipolicy tillåter att alla produktproblem som bekräftas vara en defekt under garantiperioden åtgärdas antingen genom att komponenten repareras, ett alternativt alternativ tillhandahålls eller i form av en kredit enligt överenskommelse i avtalet.
När du skickar in en teknisk förfrågan får du svaret före nästa arbetsdag.
Vi kan också hjälpa dig om du har en kund utomlands och vill att SGS eller BV ska vara involverade. Vi kan komma överens om en gemensam inspektion av varorna av oss och en av dessa organisationer.
Vi behåller produktions- och inspektionsregister för varje beställd batch så att reservdelar och nya beställningar blir desamma som i det första partiet, vilket innebär att vi bara behöver slå upp dokumenten istället för att låta ritningarna göras igen.
Logistik och leverans
Överdimensionerade ihåliga stänger kräver särskilda transportöverväganden. Våra packningsmetoder säkerställer att produkternas bearbetade ytor är rostfria under sjötransport. Lyftpunkternas positioner och hur stora stänger ska säkras kontrolleras med speditören. Vi skickar leveransen från Qingdao, Shanghai, Tianjin eller Ningbo antingen enligt ett FOB-, CIF- eller DAP-avtal. Packbilder, måttblad och inspektionsdokument bifogas lasten. Dessutom erbjuds fabrikslastning om det minimerar hanterings- och/eller packningskostnaderna i viss mån.
Betalningsvillkor
Generellt sett är betalningsvillkoret följande:
30 % deposition efter att ett köpekontrakt har tecknats för att starta produktionen;
70% balans före lastning i skeppshamnen.
Långvariga kunder och kunder med upprepade leveranser kan dock förhandla om ett synligt betalningsbrev eller delbetalning enligt fraktdokumenten. Vi kan även acceptera T/T och L/C.
Om HHF
I november 2004 grundades Henan Zhongyuan Heavy Forging Co., Ltd (HHF) i Jiyuan stad, Henan-provinsen. Företaget är erkänt som ett nationellt högteknologiskt företag med fyra tillverkningsanläggningar dedikerade till smide, värmebehandling, petroleumutrustning och mekanisk bearbetning. Dessutom har företaget ett provinsiellt tekniskt forskningscenter för stabilisatorer för borrverktyg, ett fysikaliskt och kemiskt laboratorium samt ett lokalt tekniskt FoU-center. Fabrikslokalerna har en yta på cirka 150 mu. En hydraulisk press på 10 000 ton har varit basen för de tre stora smideslinjerna för öppen form under olika perioder. Utöver dessa har företaget två smideslinjer för formverktyg, stora CNC-bearbetningscentra, värmebehandlingsutrustning och ett nationellt klass II-laboratorium för fysikaliskt och kemiskt arbete.
Tillsammans med en produktionskapacitet på över 30 ton för enskilda artiklar är den totala årliga produktionskapaciteten mer än 50 000 ton stora smidesstycken. Cirka 500 anställda är anställda, med en FoU-grupp med över 50 ingenjörer och tekniker som arbetar med utveckling av ny teknik och material samt förbättringar av tillverkningsprocesser.
HHF:s certifikatportfölj inkluderar API Q1, API 7-1 (certifiering av borrstabilisator och borrkragelogotyp), CSSC, ISO 9001:2008 och ISO/TS29001. Våra varor når marknaderna i USA, Storbritannien, Frankrike, Italien, Österrike, Ryssland, Mellanöstern, Sydafrika, Brasilien, Singapore och över 20 andra länder och regioner.
Vanliga frågor
Hur snart kan jag få en offert?
Vanligtvis tar det 3 arbetsdagar. Vi behöver bara produktkraven och huvudmåtten.
Hur kontrollerar ni kvaliteten?
Ett kvalitetssäkringsteam är permanent tilldelat för kvalitetskontroll och följer produktionen från råmaterial till leverans. Kemisk sammansättning och mekaniska egenskaper fastställs genom tester i nationellt klass II-laboratorium.
Kan jag besöka er fabrik?
Ja, självklart kommer vi att ordna så att vårt tekniska team träffar dig och går igenom kraven personligen.
Vad är er produktionsledningstid? Smide, grovbearbetning, kvantifiering och slutbearbetning. 45 dagar i genomsnitt.
Vilka är era betalningsvillkor?
Vi kräver en deposition på 30% för att påbörja arbetet och en resterande betalning på 70% före leverans.
Hur väljer jag 4330V- eller 4145H-stål?
Både 4330V- och 4145H-stål har goda mekaniska egenskaper, men 4330V är starkare och mer motståndskraftigt mot deformation, därför lämpligt för borrverktyg med hög belastning och tunga förhållanden, medan 4145H fortfarande är det självklara valet bland oljeborrverktyg och erbjuder en bra kompromiss mellan prestanda och kostnad. Ditt val baseras i slutändan på dina driftsförhållanden.
Kan du producera enligt min ritning?
Ja! Vi kan tillverka vad som helst enligt de ritningar ni tillhandahåller! Dessutom, baserat på era driftskrav, kan ni eventuellt få material- eller värmebehandlingsjusteringar utförda av oss.
Vänligen skicka testcertifikat tillsammans med stängerna. Vi tillhandahåller rapporter om kemisk sammansättning, mekaniska egenskaper, hårdhet och slagtålighet med varorna.
Vilka hamnar skickar ni från?
Vi har möjlighet att skicka från hamnar som Qingdao, Shanghai, Tianjin eller Ningbo. Fabrikslastning är lika möjligt.
Redo att starta ditt projekt med en ihålig borrad stång?
Skicka din ritning, materialkvalitet, dimension och kvantitet via förfrågningsformuläret nedan. Vårt ingenjörsteam kommer att granska den och återkomma med en offert inom tre arbetsdagar. Om projektet fortfarande är tidigt och du inte har allt klart, skicka det du har så hjälper vi dig att gå vidare. Materialval, värmebehandlingskrav och inspektionsstandarder är alla öppna för diskussion innan du låser specifikationen. Fyll i formuläret längst ner på den här sidan så berättar vi exakt vad vi kan göra och hur vi kommer att verifiera det.